

Malowanie proszkowe to suchy proces wykańczania, podczas którego naładowane elektrycznie cząstki żywicy i pigmentu są natryskiwane na uziemioną część, a następnie wypalane do momentu stopienia się, rozpłynięcia i utwardzenia w twardą, ciągłą warstwę. Oto krótka odpowiedź na pytanie „co to jest malowanie proszkowe?” Nie zawiera rozpuszczalnika, ciekłego nośnika ani czasu odparowania. Powłoka ma postać stałego proszku i opuszcza piekarnik w postaci twardej plastikowej powłoki, która często jest kilka razy grubsza niż pojedyncza warstwa mokrej farby.
Jeśli kiedykolwiek przesunąłeś palcem po ramie roweru, szafce na dokumenty lub aluminiowej ramie okna i poczułeś gładką, lekko woskową powierzchnię, to znaczy, że dotknąłeś już powłoki proszkowej. Jest to jedno z najpowszechniej stosowanych wykończeń przemysłowych na świecie, chroniące wszystko, od obudów elektrycznych po maszyny rolnicze.
Czym jest malowanie proszkowe, w prostych słowach
Z chemicznego punktu widzenia proszek powłokowy to drobno zmielona mieszanka czterech grup składników: spoiwa żywicznego, pigmentów i wypełniaczy, utwardzacza oraz niewielkiego procentu dodatków, takich jak modyfikatory płynności, środki odgazowujące i stabilizatory UV. Nic w mieszaninie nie jest płynne. Mieszankę wytwarza się w postaci stałej, mielonej do ściśle kontrolowanej wielkości cząstek i wysyłanej w pudełkach lub lejach fluidalnych.
Aplikacja jest w zasadzie prosta. Część metalowa jest uziemiana, pistolet elektrostatyczny ładuje cząsteczki proszku opuszczające dyszę, a naładowane cząsteczki są wyciągane na uziemioną powierzchnię, gdzie przyklejają się do czasu, aż piekarnik zacznie działać. Zamiast tego w przypadku niektórych małych części i ciężkich wyrobów z drutu stosuje się złoże fluidalne. Pokryta część przechodzi następnie przez piec z grubsza 180 do 200 stopni Celsjusza przez 10 do 20 minut , w zależności od składu chemicznego i masy części.
Dwie właściwości oddzielają powłokę proszkową od mokrej farby. Po pierwsze, film tworzy się w wyniku stopienia, a nie odparowania: proszek przepływa do ciągłej warstwy, a następnie sieciuje się, tworząc termoutwardzalną sieć. Po drugie, zasadniczo nie ma tu żadnego rozpuszczalnika, który mógłby zostać uwolniony, dlatego proszki są formułowane jako materiały o zerowej lub bliskiej zerowej zawartości LZO, a nadmiar natrysku, który omija część, można zebrać i ponownie wykorzystać.
Co właściwie zawiera proszek powłokowy
Formuły różnią się w zależności od zastosowania, ale większość proszków termoutwardzalnych ma podobną recepturę. Poniższa tabela przedstawia typowe zakresy i zadanie, jakie wykonuje każdy element.
| Komponent | Typowy udział | Funkcja |
|---|---|---|
| Spoiwo żywiczne | 50 do 70 procent | Tworzy powłokę i zapewnia trwałość, elastyczność i właściwości użytkowe na zewnątrz |
| Pigmenty i wypełniacze | 20 do 40 procent | Zapewnij kolor, nieprzezroczystość, twardość i kontrolę kosztów |
| Środek utwardzający | 2 do 10 procent | Reaguje z żywicą podczas pieczenia, sieciując folię |
| Dodatki | 1 do 5 procent | Kontroluj przepływ, odgazowanie, połysk, ładowalność i stabilność UV |
Jak przebiega proces malowania proszkowego, krok po kroku
- Obróbka wstępna. Część jest czyszczona, odtłuszczana i pokrywana powłoką konwersyjną, taką jak fosforan żelaza lub cynku, a następnie płuczona i suszona. Tutaj decyduje się o przyczepności i działaniu korozji, a nie w piekarniku.
- Aplikacja. Proszek natryskuje się za pomocą pistoletu koronowego lub trybo, bądź część zanurza się w złożu fluidalnym. Docelowa grubość powłoki wynosi zwykle od 60 do 120 mikronów w pojedynczej warstwie.
- Odnalezienie. Część wchodzi do pieca konwekcyjnego lub pieca na podczerwień i jest trzymana do momentu, gdy metal osiągnie okno utwardzania określone przez dostawcę proszku, zwykle od 10 do 20 minut w temperaturze 180 do 200 stopni Celsjusza.
- Chłodzenie i kontrola. Po schłodzeniu operatorzy sprawdzają grubość warstwy, połysk, kolor i przyczepność oraz poprawiają cienkie obszary.
Rodzaje powłok proszkowych
Proszki termoutwardzalne
To są konie pociągowe tej branży. Żywica sieciuje się podczas utwardzania i nie można jej ponownie stopić, co daje twardą, odporną chemicznie powłokę. Typowe chemikalia to:
- Epoksyd: doskonała odporność chemiczna i na korozję, ale kreduje na zewnątrz, dlatego stosuje się go do części wewnętrznych i powłok rurowych.
- Poliester: standardowy wybór do ekspozycji na zewnątrz, z dobrą trwałością promieni UV i połysku.
- Hybrydowa żywica epoksydowo-poliestrowa: ekonomiczny środek pośredni w przypadku elementów dekoracyjnych do wnętrz.
- Poliuretan i akryl: określone tam, gdzie liczy się wygląd, twardość lub szczególna odporność chemiczna.
Proszki termoplastyczne
Proszki nylonu, PCV, polietylenu i polipropylenu topią się i płyną, ale nie sieciują, w związku z czym tworzą znacznie grubsze warstwy, często o grubości od 250 do 500 mikronów. Są wybierane do funkcjonalnych powłok na rurach, zaworach i częściach, które wymagają odporności na uderzenia, a nie dekoracyjnego wykończenia.
Powłoka proszkowa kontra farba w płynie
Poniższe porównanie odzwierciedla to, co widzimy na liniach przemysłowych. Proszek nie zawsze jest rozwiązaniem, ale w przypadku części metalowych, które wytrzymują temperaturę piekarnika, zwykle wygrywa pod względem trwałości na jednostkę kosztu.
| Czynnik | Malowanie proszkowe | Płynna farba |
|---|---|---|
| Lotne związki organiczne | Zasadniczo zerowy | 250 do 450 gramów na litr |
| Wydajność transferu | 90 do 98 procent z regeneracją | 30 do 60 procent |
| Grubość pojedynczej warstwy | 60 do 120 mikronów | 20 do 40 mikronów |
| Nadmierny oprysk | Zebrane i ponownie wykorzystane | Odpady niebezpieczne |
| Czas leczenia | 10 do 20 minut | Minuty do godzin |
Kompromisy są realne. Proszku nie można nakładać na podłoża wrażliwe na ciepło, takie jak większość tworzyw sztucznych i drewno, zmiany koloru kosztują czas produkcji, a bardzo cienkie, jednolite warstwy są trudniejsze do uzyskania niż w przypadku cieczy natryskiwanej.
Gdzie obecnie stosuje się malowanie proszkowe
Analitycy branżowi szacują, że światowy rynek farb proszkowych warty jest od 12 do 15 miliardów dolarów i rośnie w tempie około 4 do 6 procent rocznie. Popyt pochodzi z przewidywalnego zestawu sektorów:
- Pojazdy samochodowe i elektryczne: koła, części zawieszenia, półki na akumulatory i elementy podwozia.
- Aluminium architektoniczne: ramy okienne, ściany osłonowe i okładziny, często określane zgodnie z poziomami wydajności AAMA 2604 lub 2605.
- Sprzęt AGD i meble: obudowy pralek, lodówki, biurka, regały.
- Sprzęt rolniczy i budowlany: podwozia, ramy i narzędzia narażone na ścieranie i warunki atmosferyczne.
- Elektryka i telekomunikacja: obudowy, szafy i izolacja szyn zbiorczych.
- Warsztaty pracy i sprzęt sportowy: ramy rowerowe, maszyny gimnastyczne i metalowe zabawki.
Za wykończeniem: jak proszek powłokowy jest mielony i klasyfikowany
Proszek w pudełku z bronią nie zaczął się jako proszek. Żywica, pigment, wypełniacz i dodatki są mieszane na sucho, a następnie podawane do wytłaczarki dwuślimakowej, gdzie są topione i dyspergowane w temperaturze od 90 do 110 stopni Celsjusza. Gorący materiał prasuje się w cienkie płatki, schładza w kruchą blachę i rozbija na wióry. Wszystko dalej jest problemem związanym ze zmniejszeniem rozmiaru i to tutaj w dużej mierze decyduje jakość końcowej powłoki.
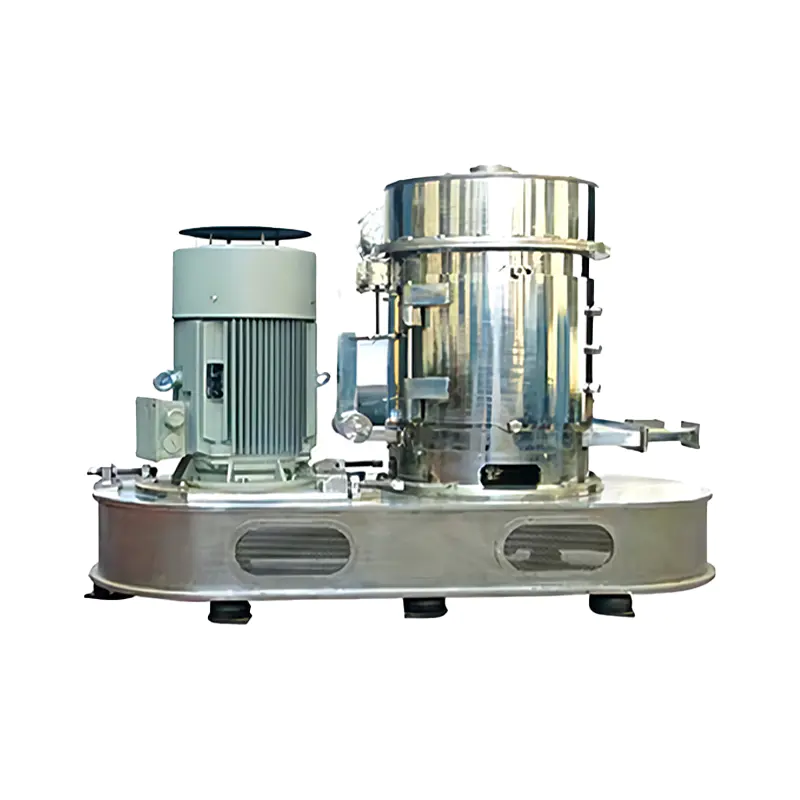
Sercem procesu jest drobne mielenie. Młyny młotkowe obsługują etap zgrubny, podczas gdy młyny klasyfikujące powietrze i młyny strumieniowe wytwarzają końcowy rozkład wielkości cząstek. Ponieważ żywica mięknie w temperaturze 50–60 stopni Celsjusza, młyn musi usuwać ciepło tak szybko, jak je wytwarza, dlatego też przepływ powietrza i konstrukcja chłodzenia są tak samo ważne, jak prędkość wirnika.
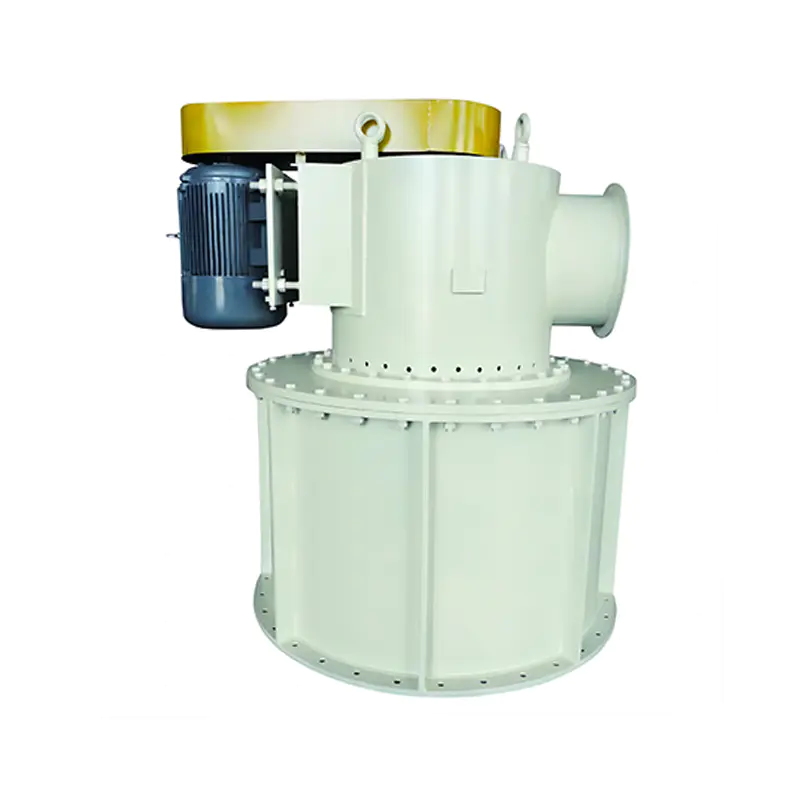
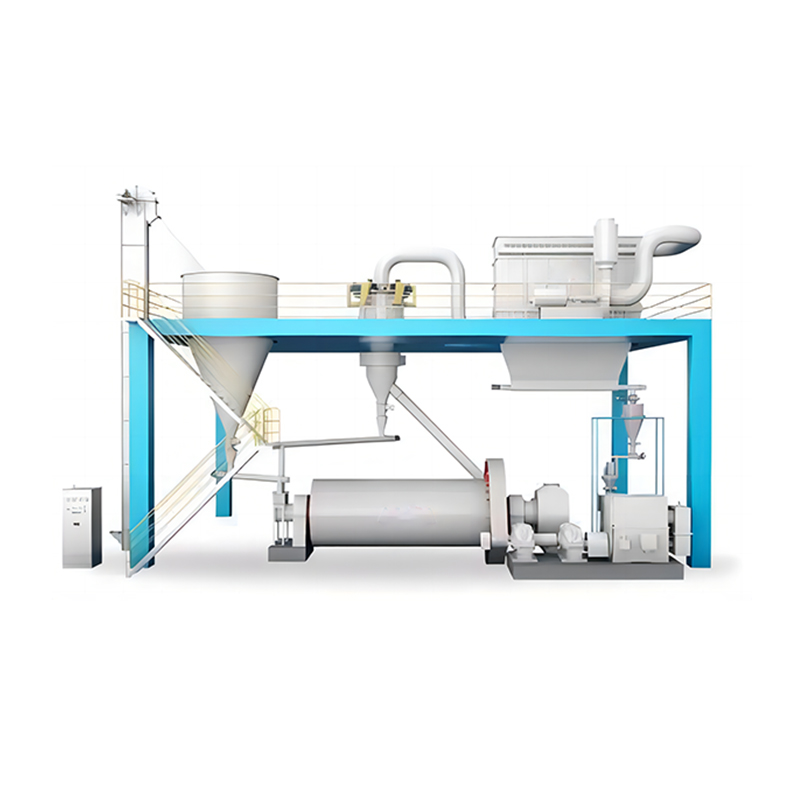
 Młyn klasyfikacji powietrza Rozmiar cząstek produktu: D50 regulowany w zakresie od 1,5 do 45 μm. Zobacz produkt →
Klasyfikacja to druga połowa pracy. Powłoka proszkowa ma zazwyczaj średnią wielkość cząstek od 30 do 45 mikronów, przy czym drobne cząstki poniżej 10 mikronów są ograniczone do minimum, a gruby ogon powyżej 100 mikronów jest prawie wyeliminowany. Drobne cząstki powodują słabą fluidyzację i pylenie aplikacji, podczas gdy grube cząstki powodują powstawanie skórki pomarańczowej i nierównych warstw. Utrzymanie ciasnego punktu cięcia oddziela proszek, który jest gładko natryskiwany z dużą wydajnością przenoszenia, od proszku, który powoduje odrzuty i poprawki. Jeśli chcesz zobaczyć, jak ten punkt cięcia zachowuje się w praktyce, nasza uwaga dot jak działa dynamiczny klasyfikator proszków przechodzi przez mechanizm.
 Klasyfikator powietrza Wielkość cząstek produktu: D50 waha się od 1 do 45 μm. Skuteczność klasyfikacji: 60% do 90%. Zdolność produkcyjna: 1 do 60 t/h. Zobacz produkt →
Niektóre preparaty wymagają jeszcze jednego kroku. Metaliczne pigmenty, woski i dodatki kontrolujące ładunek są związane z cząsteczkami podstawowymi, dzięki czemu nie mogą się rozdzielić podczas transportu lub natryskiwania, a maszyny modyfikujące istnieją specjalnie do tego zadania.
 Malowanie proszkowe and modification machine Modyfikatory i materiały są precyzyjnie dozowane i równomiernie dodawane w zależności od proporcji mieszania, zapewniając natychmiastową dokładność proporcji mieszania. Pozwala to na cześć... Zobacz produkt →
To jest grunt, nad którym pracujemy każdego dnia. Jiangsu JND buduje urządzenia do mielenia, klasyfikacji, suszenia, odpylania i oczyszczania gazów spalinowych od 2002 roku, przy wsparciu prowincjonalnego centrum technologicznego, długiej współpracy z uniwersytetami, takimi jak Uniwersytet Południowo-Wschodni i Uniwersytet Tongji, oraz posiadających certyfikaty ISO 9001, ISO 14001 i OHSAS 18001. Nasze młyny i klasyfikatory obsługują producentów proszków, a także przemysł cementowy, chemiczny, energetyczny i stalowy, a we wszystkich z nich pojawiają się te same pytania inżynieryjne: jak dobrze, jak równomiernie i jak konsekwentnie.
Typowe problemy z malowaniem proszkowym i ich przyczyny
Większość wad wynika z trzech zmiennych: obróbki wstępnej, grubości powłoki i historii cieplnej. Poniższa tabela zawiera zestawienie usterek, o których słyszymy najczęściej.
| Wada | Prawdopodobna przyczyna | Praktyczna poprawka |
|---|---|---|
| Skórka pomarańczowa | Film zbyt gruby, gruboziarnisty proszek, utwardzanie zbyt szybkie | Zmniejsz wydajność, zaostrz rozkład wielkości cząstek, zwolnij rampę |
| Słaba przyczepność | Olej, zgorzelina lub słaba powłoka konwersyjna | Sprawdź etapy odtłuszczania i fosforanowania, sprawdź jakość wody do płukania |
| Otworki | Uwięzione powietrze lub wilgoć wydobywająca się z podłoża | Rozgrzej część, użyj dodatku odgazowującego, zmniejsz grubość powłoki |
| Zmiana koloru | Nadmierne pieczenie lub nierównomierne obciążenie piekarnika | Sprawdź temperaturę metalu, a nie tylko temperaturę powietrza w piekarniku |
| Cienkie krycie w rogach | Efekt klatki Faradaya | Obniż napięcie, zwiększ odległość pistoletu, rozważ ładowanie trybo |
Właściwe przygotowanie procesu od strony proszku
Malowanie proszkowe to prosty pomysł, za którym stoi wymagający łańcuch dostaw. Skład chemiczny decyduje o działaniu folii, ale rozkład wielkości cząstek określa sposób natryskiwania, ilość odzyskanego nadmiaru lakieru i częstotliwość wytwarzania odrzutów na linii. Kilka mikrometrów dryftu na drobnym końcu rozkładu może zamienić gładką linię w linię do poprawki.
Jeśli produkujesz proszek powłokowy lub przetwarzasz zawarte w nim wypełniacze mineralne, wybór sprzętu do rozdrabniania i klasyfikacji o stabilnym punkcie cięcia jest decyzją o najwyższej dźwigni, jaką podejmiesz. Nasz zespół zajmuje się doborem młynów i klasyfikatorów od ponad dwudziestu lat i z przyjemnością przyjrzymy się Twojemu materiałowi, docelowej dystrybucji i wydajności, zanim zarekomendujemy konfigurację. Skontaktuj się z naszymi inżynierami i omówimy z Tobą liczby.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588