

Malowanie proszkowe polega na ładowaniu elektrostatycznym cząstek suchego polimeru, natryskiwaniu ich na uziemioną część, a następnie podgrzewaniu tej części, aż cząstki stopią się, spłyną i utwardzą, tworząc ciągłą warstwę. Podczas aplikacji nic nie wyparowuje, bo puder tak 100% solidny , więc zazwyczaj uzyskuje się twardą, przypominającą plastik skórę 50 do 100 mikronów grubości w jednym przejściu — mniej więcej dwa do trzech razy większa od grubości jednej warstwy płynnej farby.
W praktyce odpowiedź dzieli się na dwie części: to, co dzieje się w kabinie powlekającej i to, co dzieje się z proszkiem na długo przed tym, zanim dotarł on do pistoletu natryskowego. Większość osób zadających to pytanie albo wybiera między proszkiem a farbą, albo próbuje rozwiązać problem z linią, która nie zapewnia spójnego wykończenia. Obie grupy potrzebują tych samych dwóch faktów. Przyczepność pochodzi z pola elektrycznego; trwałość wynika z chemicznej reakcji sieciowania w piecu. Rozmiar cząstek, obróbka wstępna, uziemienie i odzysk nadmiernego natrysku służą tym dwóm mechanizmom.
Jak działa malowanie proszkowe w prostych słowach
Pistolet natryskowy koronowy umieszcza elektrodę wysokiego napięcia na końcówce, zwykle gdzieś pomiędzy 60 i 100 kV . Gdy sprężone powietrze przepycha proszek obok elektrody, każda cząsteczka zbiera ładunek ujemny. Przedmiot obrabiany jest uziemiony, dzięki czemu zachowuje się jak przeciwny biegun magnesu. Naładowane cząstki podążają za liniami pola w kierunku powierzchni, a kiedy wylądują, ładunek resztkowy utrzymuje je tam – przynajmniej wystarczająco długo, aby część dotarła do pieca do utwardzania.
Niektóre systemy wykorzystują zamiast tego ładowanie tryboelektryczne, w którym tarcie pomiędzy prochem a lufą wewnętrzną pistoletu przenosi ładunek. Pistolety Tribo są popularne w przypadku części z głębokimi wgłębieniami, ponieważ pozwalają uniknąć efektu klatki Faradaya, który zapobiega przedostawaniu się cząstek naładowanych koroną do wnętrza ciasnych narożników.
Ciepło kończy pracę. W proszku termoutwardzalnym żywica i utwardzacz reagują w piecu i tworzą usieciowaną sieć, która nie ulegnie ponownemu stopieniu. Dlatego właściwie utwardzona powłoka proszkowa jest znacznie bardziej odporna na odpryski, chemikalia i promieniowanie UV niż większość farb suszonych na powietrzu. Natomiast proszek termoplastyczny po prostu topi się i ponownie zestala, co nadaje się do grubszych folii i zastosowań, gdzie przeróbki są ważniejsze niż odporność na rozpuszczalniki.
Pięć kroków linii malowania proszkowego
Każda przemysłowa operacja malowania proszkowego, od małego warsztatu po masową fabrykę urządzeń, przebiega według tej samej sekwencji. Pomiń lub skróć krok, a awaria ujawni się kilka miesięcy później w postaci odprysków, pęcherzy lub korozji.
- Obróbka wstępna. Odtłuszczanie alkaliczne, płukanie wodą i powłoka konwersyjna — fosforan żelaza, fosforan cynku lub alternatywa niezawierająca chromu — tworzą chemiczne zakotwiczenie folii. Dobrze działająca linia do obróbki wstępnej może zwiększyć wydajność mgły solnej z kilkuset do znacznie ponad tysiąca godzin.
- Maskowanie i uziemianie. Gwinty, powierzchnie współpracujące i punkty styku elektrycznego zostają zamaskowane, a każdy haczyk wieszaka musi zapewniać czysty kontakt metal-metal. Słabe uziemienie jest jedną z najczęstszych przyczyn cienkiego i niejednolitego pokrycia.
- Aplikacja. Pistolet aplikuje proszek, aż folia osiągnie docelową grubość. Nadmiar lakieru w kabinie lakierniczej jest wychwytywany przez cyklon lub jednostkę odzyskującą z wkładu i mieszany z powrotem z surowcem, dlatego linie proszkowe są rutynowo odzyskiwane 95% lub więcej materiału, w którym brakuje tej części.
- Odnalezienie. Zazwyczaj potrzebne są proszki termoutwardzalne 180 do 200°C przez 10 do 20 minut w temperaturze metalu, a nie tylko w temperaturze powietrza w piekarniku. Podtwardzanie pozostawia warstwę, która łatwo zarysowuje się i plami; nadmierne utwardzanie powoduje żółknięcie i utratę połysku. Proszki utwardzane promieniowaniem UV znacznie skracają ten etap i otwierają drzwi do podłoży wrażliwych na ciepło.
- Chłodzenie i kontrola. Mierniki grubości folii, mierniki połysku, testy udarności i kontrole przyczepności potwierdzają partię przed wysyłką. Pomiar po ostygnięciu części pozwala uniknąć błędnych odczytów na miękkiej folii.
Strona proszku: jak wytwarzany jest proszek powłokowy
Proszek powłokowy to projekt inżynieryjny, a nie tylko zmielony pigment. Jego receptura łączy w sobie system żywic z utwardzaczami, pigmentami, wypełniaczami, środkami rozpływającymi się i wyrównującymi, środkami odgazowującymi i niewielkimi ilościami wosku. Każdy składnik zmienia zachowanie proszku w zbiorniku pistoletu i sposób wypływania folii z piekarnika.
- Systemy żywiczne: epoksydowe, poliestrowe, hybrydowe epoksydowo-poliestrowe, poliuretanowe i akrylowe
- Dodatki funkcjonalne: środki wyrównujące, odgazowujące, matujące i poprawiające płynność na sucho
- Barwniki i pigmenty efektowe: pigmenty organiczne i nieorganiczne, płatki metaliczne i mika
Produkcja rozpoczyna się od mieszania na sucho, przechodzi przez wytłaczarkę stopu w temperaturze około 90–120 °C, a następnie chłodzi stop w płatki. Płatki te są rozdrabniane i klasyfikowane do określonej wielkości cząstek, a dopiero potem gotowy proszek jest pakowany do pudełek. Etap mielenia i klasyfikacji decyduje o tym, czy produkt końcowy rozpyla się gładko, czy też pluje i wznosi się.
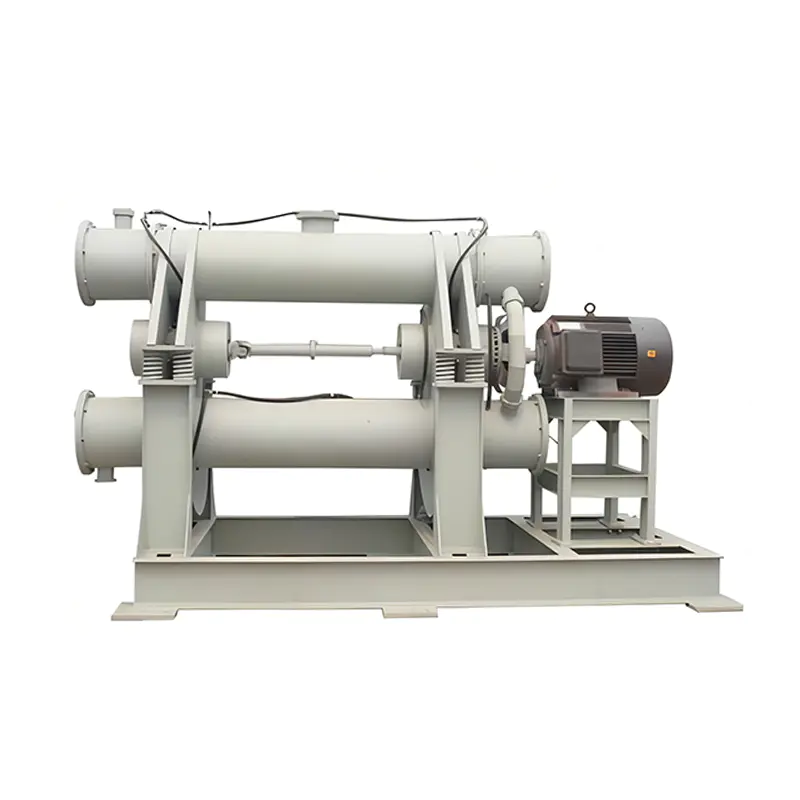
 Maszyna do malowania proszkowego i modyfikacji Modyfikatory i materiały są precyzyjnie dozowane i równomiernie dodawane w zależności od proporcji mieszania, zapewniając natychmiastową dokładność proporcji mieszania. Pozwala to na cześć... Zobacz produkt →
W przypadku wiązanych proszków metalicznych i proszków z efektami specjalnymi, pigment należy wtopić w cząstki proszku, a nie mieszać mechanicznie. Jest to zadanie polegające na modyfikacji powierzchni i jest to dokładnie taki sam proces, jak nasz maszyna do malowania proszkowego i modyfikacji został opracowany dla. Jiangsu JND Environmental & Energy Technology buduje urządzenia do mielenia, klasyfikacji i przetwarzania proszków w Yancheng od 2002 roku, dlatego zazwyczaj patrzymy na linię powlekania w pierwszej kolejności od strony materiału.
Rozmiar i rozkład cząstek: ukryta zmienna
Zapytaj dowolnego doświadczonego lakiernika, dlaczego jedna partia daje lustrzanie gładkie wykończenie, a następna wygląda jak skórka pomarańczy, a rozmowa zwykle schodzi na rozkład wielkości cząstek. Dobry proszek do natryskiwania elektrostatycznego ma średnią średnicę około 25 do 45 mikronów , z starannie przyciętymi ogonami. Jeśli chcesz zobaczyć, jak ten punkt cięcia jest kontrolowany mechanicznie, zapoznaj się z naszą notatką branżową jak działa dynamiczny klasyfikator proszków przechodzi przez zasadę separacji.
| Ułamek | Typowy rozmiar | Wpływ na aplikację i wykończenie |
|---|---|---|
| Gruby ogon | Powyżej 100 mikronów | Mocna skórka pomarańczowa, nierówny film, czasami plucie pistoletem |
| Cięcie robocze | 20 do 80 mikronów | Stabilna fluidyzacja, niezawodne ładowanie, gładka utwardzona powłoka |
| Świetny ogon | Poniżej 10 mikronów | Pylenie, słaba fluidyzacja, niższa wydajność przenoszenia, większe zagrożenie pyłem |
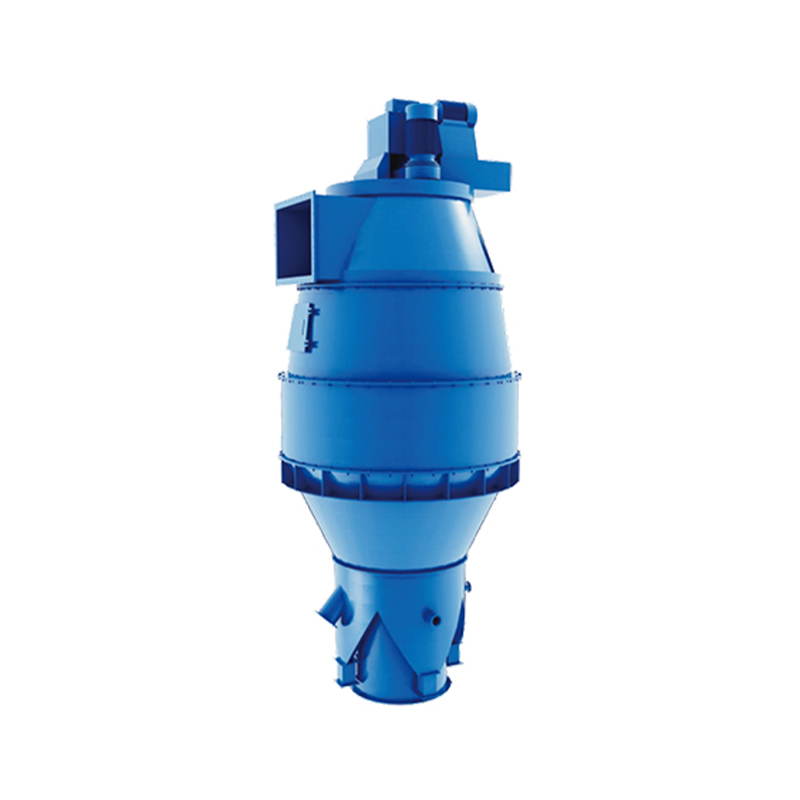
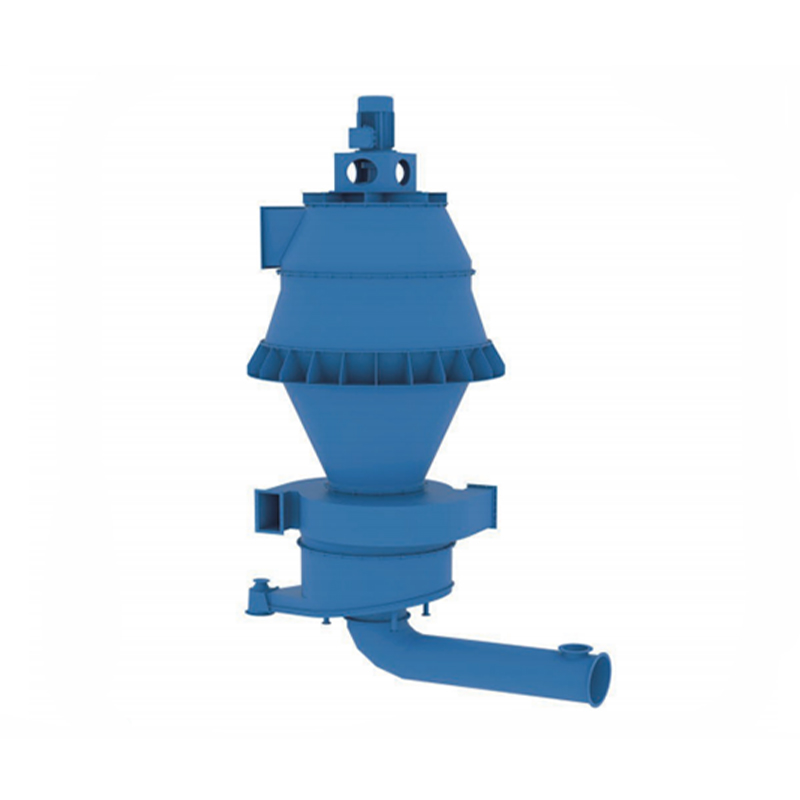 Klasyfikator najdrobniejszych proszków JSP Aby zmniejszyć zużycie energii i poprawić wydajność systemów mielenia cementu, obecnie powszechnie stosuje się łączony proces mielenia półfinalnego. Inteligentny du... Zobacz produkt →
Czyste obcięcie tych ogonów to zadanie klasyfikacyjne. Klasyfikatory powietrzne i ultradrobne klasyfikatory obrotowe umożliwiają wytwórcy proszku utrzymywanie ścisłej dystrybucji partii po partii, co zmniejsza ilość regeneratu, który należy ponownie zmieszać, i pozwala zachować spójny wygląd folii od jednej dostawy do drugiej.
Malowanie proszkowe a farba na mokro
Te dwa wykończenia nie są zamienne, a różnice wyjaśniają, dlaczego proszek dominuje na tak wielu liniach do wykańczania metali.
| Czynnik | Malowanie proszkowe | Płynna farba |
|---|---|---|
| Przewoźnik | Brak, 100% substancji stałych | Rozpuszczalnik lub woda |
| Film na warstwę | 50 do 100 mikronów | 20 do 40 mikronów |
| Emisje lotne | Blisko zera | Zależy od zawartości substancji stałych |
| Nadmierny oprysk | Możliwość odzyskania i ponownego użycia | Głównie odpady |
| Utwardzanie | Utwardzanie w piekarniku lub UV | Możliwe pieczenie w temperaturze otoczenia lub na niskim poziomie |
| Najlepiej dopasowane podłoża | Metale, MDF i tworzywa sztuczne ze specjalnymi proszkami | Prawie każde podłoże |
Tam, gdzie proszek traci grunt, jest temperatura. Jeśli dana część nie przetrwa w piekarniku, nadal wygrywa farba w płynie, chyba że dla tego podłoża dostępny jest proszek utwardzany promieniami UV lub proszek niskotemperaturowy.
Pył, bezpieczeństwo i pętla odzyskiwania
Drobny proszek organiczny jest palny i przy każdej operacji powlekania należy go tak traktować. Konstrukcja kabiny, ciągłość uziemienia, przewody przewodzące i odpowietrzanie przeciwwybuchowe podlegają normom takim jak NFPA 652 i 654 w Ameryce Północnej oraz dyrektywom ATEX w Europie. Operatorzy powinni również zwracać uwagę na osadzanie się proszku na półkach i oprawach oświetleniowych, gdzie rozpoczynają się zdarzenia wtórne.
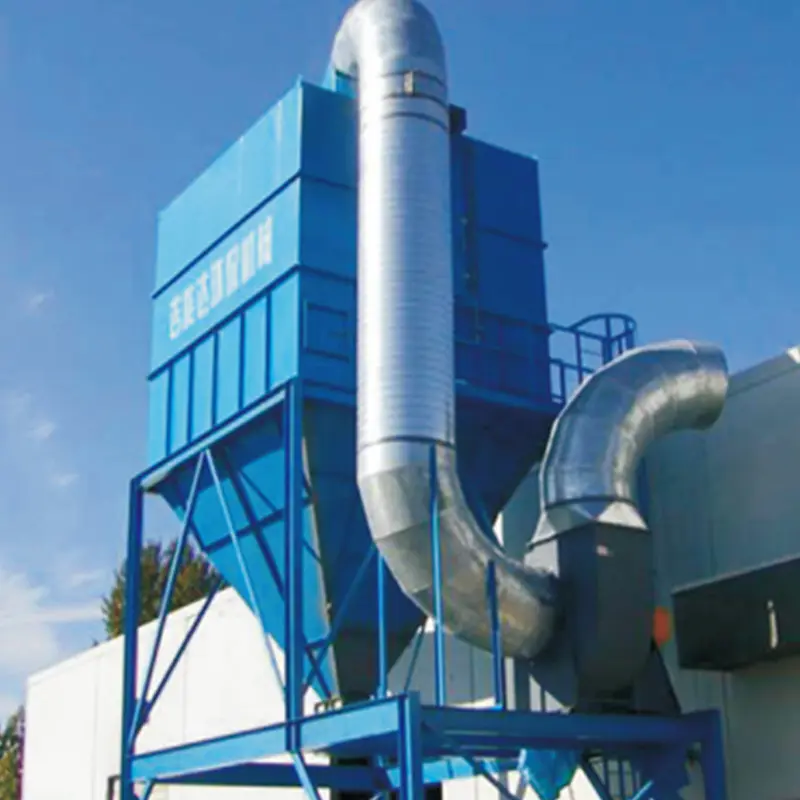
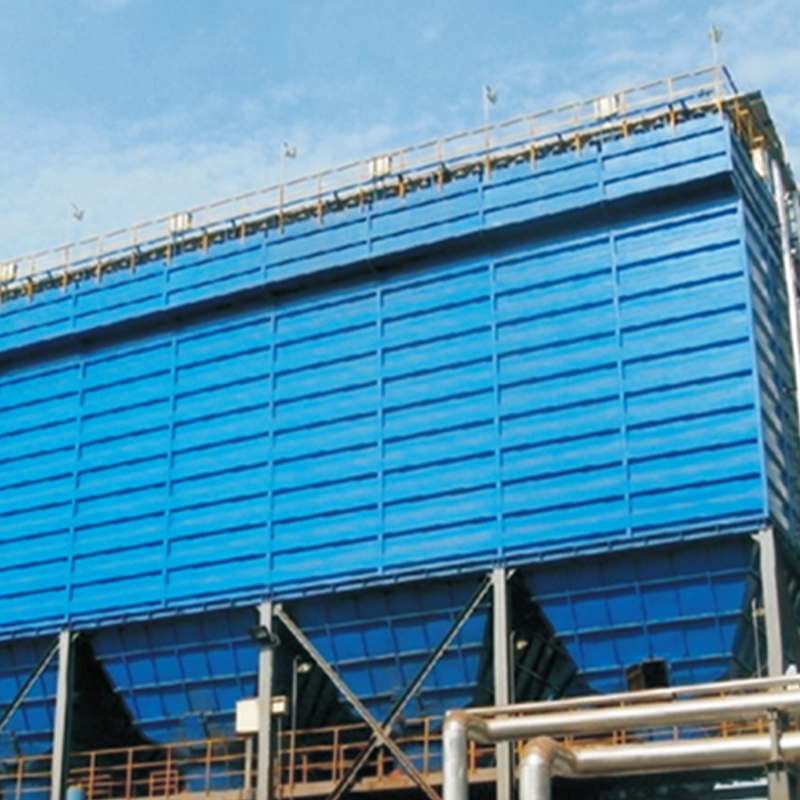 Odpylacz pulsacyjny z workiem powietrznym serii JQM Odpylacze workowe pulsacyjne typu air-box serii JQM to odpylacze workowe opracowane przez naszą firmę w oparciu o technologię wprowadzoną przez amerykańską firmę Fuller, czerpiącą z ... Zobacz produkt →
W produkcji proszków, gdzie młyny i klasyfikatory wyrzucają w sposób ciągły duże ilości drobnego materiału, odkurzanie jest zadaniem całodobowym, a nie przerywanym. Odpylacz pulsacyjny z workiem powietrznym serii JQM jest typem jednostki, którą dobieramy dla obwodów mielenia i klasyfikacji, a ta sama logika ma zastosowanie w każdym zakładzie przetwarzającym sypki proszek.
- Cały sprzęt przewodzący powinien być podłączony i uziemiony
- W jednostkach odzysku należy stosować przewodzące lub antystatyczne media filtracyjne
- Ogranicz zawartość drobnego ogona, czyli frakcji, która najdłużej utrzymuje się w powietrzu
- Czyść półki, kanały i ściany kabin zgodnie z udokumentowanym harmonogramem
Często zadawane pytania dotyczące malowania proszkowego
Czy malowanie proszkowe zawsze wymaga piekarnika?
Proszki termoutwardzalne tak. Proszki utwardzane promieniami UV utwardzają się w lampie w ciągu kilku sekund do minut, a preparaty niskotemperaturowe mogą utwardzać się w temperaturze około 120–140 °C, co sprawia, że części wrażliwe na ciepło są trwałe.
Jak gruba jest warstwa powłoki proszkowej?
Większość powłok dekoracyjnych i ochronnych ma grubość od 50 do 100 mikronów. Folie funkcjonalne, takie jak powłoki fluidalne na rurociągach lub prętach zbrojeniowych, mogą osiągnąć kilkaset mikronów w jednym przejściu.
Dlaczego malowanie proszkowe czasami wygląda nierówno?
Zwykle jedna z trzech przyczyn: szeroki rozkład wielkości cząstek, nierówna ścieżka uziemienia na wieszaku lub piec, który nie osiąga temperatury metalu w określonym czasie.
Czy malowanie proszkowe jest trwalsze od farby?
W przypadku części metalowych poddawanych odpowiedniej obróbce wstępnej, generalnie tak. Usieciowana powłoka jest odporna na uderzenia, chemikalia i promieniowanie UV lepiej niż większość farb suszonych na powietrzu, a jej tworzenie nie opiera się na odparowaniu rozpuszczalnika.
Malowanie proszkowe działa dzięki prostemu partnerstwu: pole elektryczne umieszcza proszek tam, gdzie chcesz, a ciepło zamienia luźny pył w trwałą powłokę. Wszystko inne – chemia obróbki wstępnej, punkt odcięcia klasyfikacji, pętla odzysku, system pyłu – istnieje po to, aby te dwa mechanizmy były niezawodne na skalę produkcyjną.
Jeśli określasz sprzęt do produkcji proszków, mielenia, klasyfikacji lub kontroli zapylenia, nasi inżynierowie chętnie dokonają przeglądu Twojego materiału i docelowej dystrybucji. Prześlij nam szczegóły procesu a my wrócimy z praktyczną rekomendacją, a nie ogólną wyceną.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588