

Malowanie proszkowe to proces wykańczania na sucho: drobno zmielony proszek na bazie żywicy jest ładowany elektrostatycznie, natryskiwany na uziemiony przedmiot obrabiany, a następnie pieczony, dzięki czemu cząstki topią się, płyną i utwardzają, tworząc twardą, ciągłą warstwę. Ponieważ nie stosuje się rozpuszczalnika, powłoką jest sam proszek — dlatego powierzchnia malowana proszkowo jest nośna niemal zerową emisję LZO i tworzy warstwę o grubości 50–100 µm w jednym przejściu.
Termin ten ma również znaczenie górne. W fabryce proszkowej „malowanie proszkowe” opisuje także powlekanie i modyfikowanie poszczególnych cząstek — wiązanie dodatków, pigmentów lub warstw funkcjonalnych na powierzchniach proszku. Obydwa znaczenia opierają się na tej samej dyscyplinie: ścisłej kontroli nad sposobem mielenia, klasyfikowania, suszenia i przechowywania proszku.
Czym dokładnie jest malowanie proszkowe?
Powłoka proszkowa to w 100% stały materiał powłokowy. W preparacie nie ma wody ani rozpuszczalnika: typowy produkt zawiera 50–70% żywicy , 20–40% pigmentów i wypełniaczy oraz 1–5% dodatków, takich jak środki poprawiające płynność, środki odgazowujące i dodatki kontrolujące ładunek. Składniki te są mieszane w stanie stopionym, schładzane, kruszone i mielone do średniej wielkości cząstek wynoszącej około 30–45 µm, zanim dotrą do pistoletu natryskowego.
Dwie rodziny
- Proszki termoutwardzalne — epoksydowe, poliestrowe, hybrydowe poliestrowo-epoksydowe, poliuretanowe, akrylowe i fluoropolimerowe. Sieciują się one w piecu i stanowią zdecydowaną większość przemysłowych powłok proszkowych.
- Proszki termoplastyczne — nylon, PCV i polietylen. Topią się i płyną bez sieciowania chemicznego, co pozwala na uzyskanie bardzo grubych warstw i dużej odporności chemicznej.
Chemia podąża za środowiskiem usług: żywica epoksydowa, gdzie ochrona przed korozją ma znaczenie w pomieszczeniach, poliester, gdzie wrogiem jest światło słoneczne i pogoda, hybrydy do wyrobów metalowych do wnętrz oraz fluoropolimery do agresywnych zastosowań chemicznych lub w wysokich temperaturach.
Jak działa proces malowania proszkowego
Sekwencja jest krótka, ale każdy etap jest bezlitosny. Zanieczyszczona powierzchnia lub słaba ścieżka gruntowa zniszczą doskonałe zastosowanie.
| Scena | Co się stanie | Typowe parametry |
|---|---|---|
| Obróbka wstępna | Odtłuścić, wypłukać, a następnie fosforanować lub piaskować podłoże | 3–7 etapów, 50–60°C |
| Regały i maskowanie | Uziemić część i zabezpieczyć gwinty lub powierzchnie współpracujące | Czyste punkty kontaktowe, niski opór |
| Zastosowanie | Pistolet koronowy lub trybo rozpyla naładowany proszek | 60–100 kV, odstęp 15–25 cm |
| Utwardzanie | Piec topi się, płynie i sieciuje folię | 180–200 °C temperatura metalu, 10–20 min |
| Chłodzenie i kontrola | Ochłodzić na powietrzu, następnie sprawdzić grubość i przyczepność | Grubość suchej powłoki 50–100 µm |
Dlaczego opłata ma znaczenie
Gdy proszek opuszcza pistolet, na cząstki przykładany jest ładunek o wysokim napięciu i niskim natężeniu, które następnie są przyciągane do uziemionego przedmiotu obrabianego. To przyciąganie elektrostatyczne utrzymuje proszek na miejscu przed utwardzeniem i umożliwia jego odzysk: nadmiar lakieru, który nie trafia w część, można wychwycić, przesiać i ponownie wykorzystać, a dobrze zarządzane kabiny odzyskują 95% lub więcej rozpylonego proszku.
Malowanie proszkowe vs farba w płynie
Te dwa wykończenia nie są zamienne, a wybór zwykle sprowadza się do docelowej objętości, podłoża i wyglądu.
- Emisje: proszek nie zawiera rozpuszczalnika, więc produkcja LZO gwałtownie spada w porównaniu z ciekłą farbą rozpuszczalnikową.
- Budowa filmu: jedno przejście proszku osiąga 50–100 µm, podczas gdy systemy płynne zwykle wymagają kilku warstw, aby to uzyskać.
- Trwałość: utwardzone powłoki proszkowe są dobrze odporne na uderzenia, ścieranie i odpryski, a systemy epoksydowe lub hybrydowe przechodzą długie testy w komorze solnej, jeśli obróbka wstępna jest odpowiednia.
- Zmiana koloru: tutaj wygrywa płyn — zmiana kolorów proszku oznacza czyszczenie kabiny i linii, dlatego też malarnie wykonują zadania wsadowo według koloru.
- Podłoża: proszek potrzebuje części przewodzącej, odpornej na ciepło; tworzywa sztuczne i zespoły wrażliwe na ciepło zazwyczaj pozostają z powłokami płynnymi lub utwardzanymi promieniami UV.
Dlaczego rozkład wielkości cząstek decyduje o jakości powłoki proszkowej
Dwa proszki mogą mieć ten sam skład chemiczny i zachowywać się zupełnie inaczej, ponieważ wydajność zależy od rozkładu wielkości cząstek. Zbyt dużo drobnych cząstek powoduje, że proszek słabo się upłynnia, ładuje się nierównomiernie i tworzy kurz w kabinie. Za dużo gruboziarnistych cząstek powoduje, że film staje się szorstki i ma skórkę pomarańczową. Dlatego większość gatunków powłok proszkowych jest ukierunkowana na a mediana około 30–45 µm z górnym nacięciem w pobliżu 100 µm.
| Ułamek | Typowy cel | Co się stanie if you miss it |
|---|---|---|
| Grzywny | Poniżej 10 µm utrzymywane na niskim poziomie | Słaba fluidyzacja, pylenie, niska wydajność przenoszenia |
| Mediana (D50) | 30–45 µm | Niestandardowy przepływ, krycie i gładkość filmu |
| Gruby | Górne cięcie w pobliżu 100 µm | Szorstka powierzchnia, nierówne utwardzanie, cięższe warstwy |
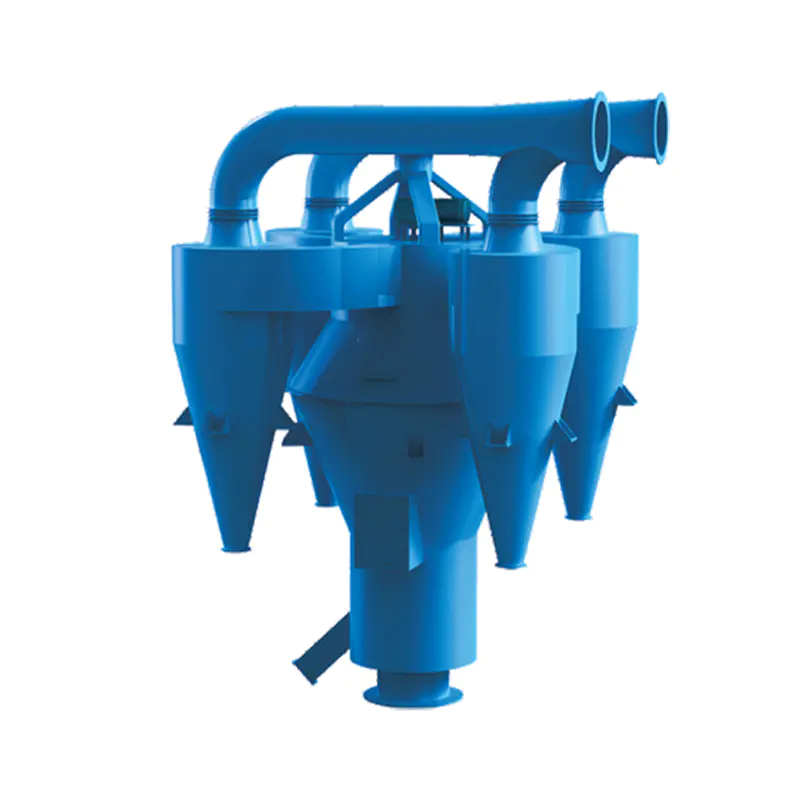
Dlatego klasyfikacja, a nie samo mielenie, określa jakość proszku. A dynamiczny klasyfikator proszków przycina górne cięcie i wyciąga drobne cząstki w tym samym strumieniu powietrza, a punkt cięcia można regulować bez zatrzymywania żyłki.
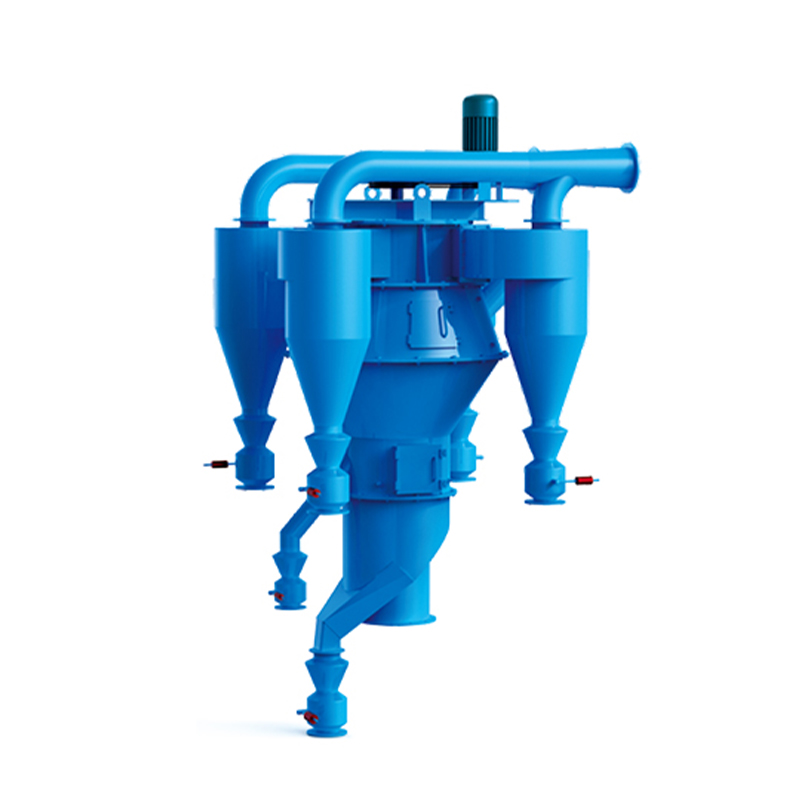 Klasyfikator najdrobniejszych proszków serii TS-CX Klasyfikacja sucha ultradrobna z możliwością regulacji rozdrobnienia oczek 200–1000, odpowiednia, gdy jakość proszku zależy od precyzyjnego cięcia od góry i usuwania drobnych cząstek w procesie ciągłym. Zobacz produkt →
Jak powstaje farba proszkowa
Przekształcenie żywicy, pigmentu i wypełniacza w proszek do natryskiwania to sekwencja mieszania, topienia i zmniejszania rozmiaru — a o gotowym produkcie decydują dwa ostatnie etapy.
- Zważyć i wstępnie wymieszać surowce w mieszalniku o dużej intensywności.
- Mieszać w wytłaczarce dwuślimakowej w temperaturze około 90–120 °C, tak aby żywica zwilżyła każdą cząsteczkę pigmentu.
- Ostudzić stop na taśmie, następnie rozdrobnić i pokruszyć na kawałki.
- Mielić i klasyfikować wióry, często w jednym młynie klasyfikującym powietrzem, aby osiągnąć docelowy rozmiar cząstek.
- Przesiewanie, wykrywanie metali i pakowanie.
Etap mielenia to moment, w którym większość roślin zyskuje lub traci pieniądze.
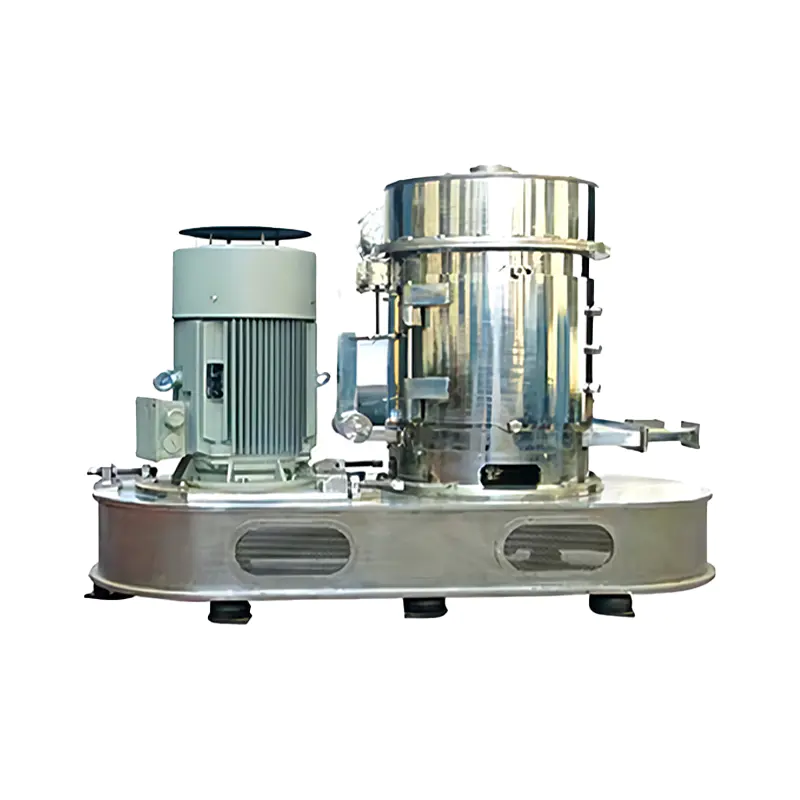
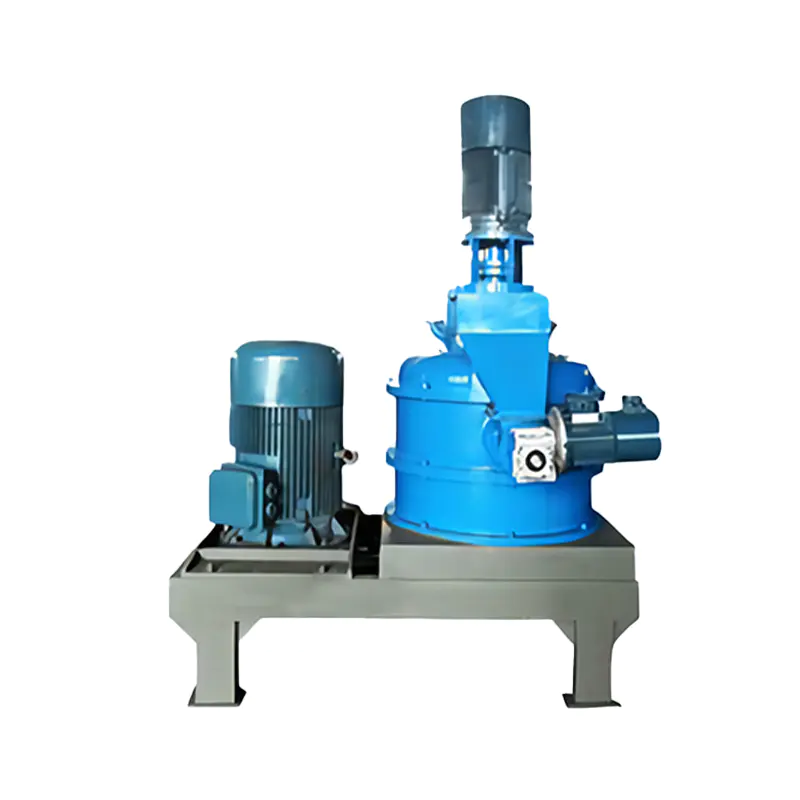 Młynek klasyfikujący powietrze do najdrobniejszego mielenia Łączy szlifowanie udarowe i klasyfikację wewnętrzną w celu kontroli D50 w zakresie 1,5–45 μm, pomagając zarządzać ciepłem podczas mielenia żywicy do powlekania proszkowego. Zobacz produkt →
Młyn pneumatyczny łączy w sobie mielenie udarowe z wewnętrznym kołem klasyfikatora, dzięki czemu tylko cząstki poniżej punktu cięcia opuszczają młyn, podczas gdy materiał nadwymiarowy nadal krąży. Ciepło mielenia jest odprowadzane przez strumień powietrza, co ma znaczenie, ponieważ żywice do malowania proszkowego miękną i rozmazują się, jeśli młyn się nagrzeje.
Cząstki powłoki, a nie panele
To samo słowo pojawia się o jeden stopień wcześniej w łańcuchu. Powlekanie suchymi cząstkami — często nazywane modyfikacją proszkową — otacza każdą cząstkę cienką warstwą dodatku, pigmentu lub materiału funkcjonalnego, nie rozpuszczając niczego.
W produkcji powłok proszkowych stosuje się go do wiązania pigmentów metalicznych, tak aby nie oddzielały się one od proszku bazowego podczas ładowania trybo, oraz do powlekania na sucho cząstek macierzystych krzemionką lub tlenkiem glinu w skali nano w celu poprawy płynności i stabilności ładunku. Oprócz powłok ta sama technika poprawia dyspersję wypełniaczy w materiałach cementowych, chemicznych i akumulatorowych.
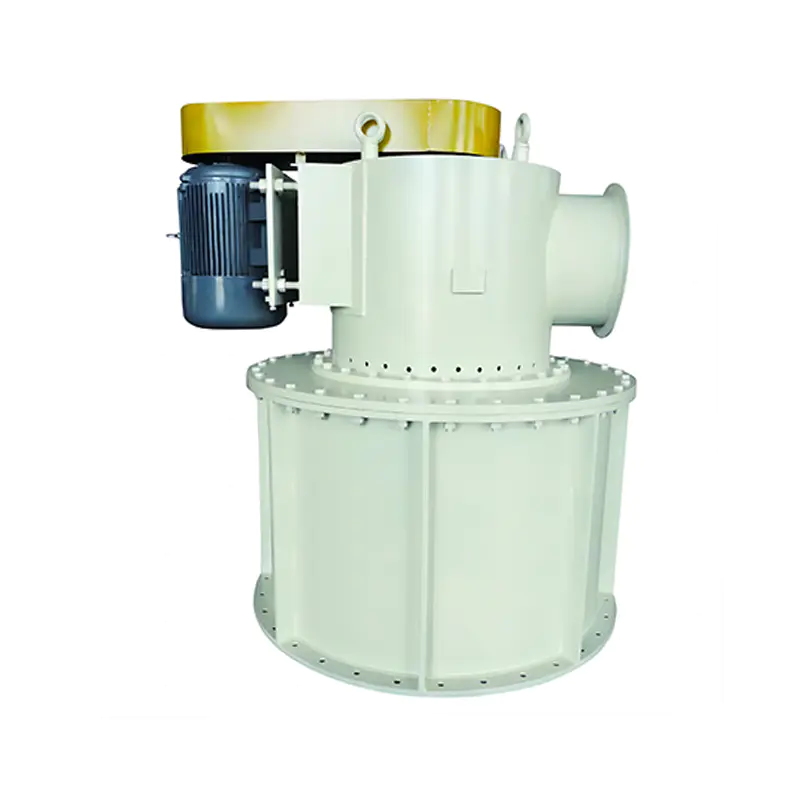
Jednostki oparte na wirniku wykonują pracę z dużym ścinaniem i krótkim czasem przebywania, co pozwala utrzymać temperaturę pod kontrolą. Nasza maszyna do malowania proszkowego i modyfikacji została zbudowana dokładnie do tego zadania, łącząc suszenie, dezintegrację i modyfikację powierzchni w jednym przejściu.
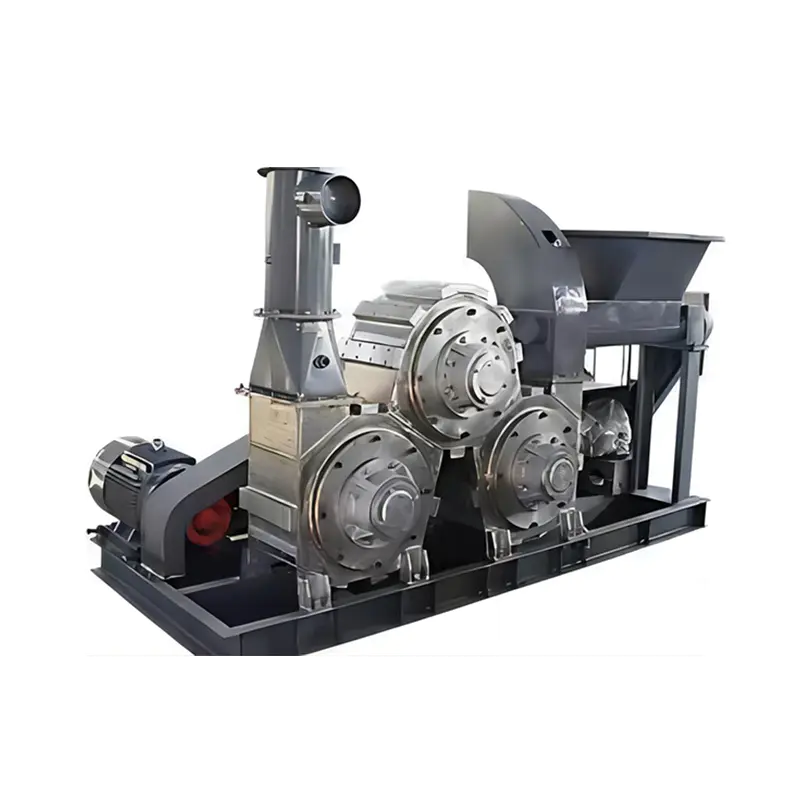 Maszyna do malowania proszkowego i modyfikacji Łączy suszenie, dezintegrację i modyfikację powierzchni w jednym przejściu dla proszków mineralnych, z precyzyjnym dozowaniem modyfikatora i ciepłem wytwarzanym przez tarcie. Zobacz produkt →
Kontrola zapylenia, odzysk i higiena linii
Malowanie proszkowe to proces powodujący powstawanie pyłu na obu końcach łańcucha. W kabinie należy zebrać nadmiar lakieru i poddać go recyklingowi lub utylizacji; w zakładzie mielenia i klasyfikacji drobne frakcje muszą zostać zebrane zanim dotrą do filtra lub miejsca pracy.
Dwie zasady zapewniają czystość i zgodność linii:
- Oddzielny recykling od odpadów. Cyklon zwraca użyteczny gruboziarnisty proszek do zbiornika, podczas gdy filtr kasetowy lub workowy przetwarza drobną frakcję, która w przeciwnym razie zepsułaby odzyskany proszek.
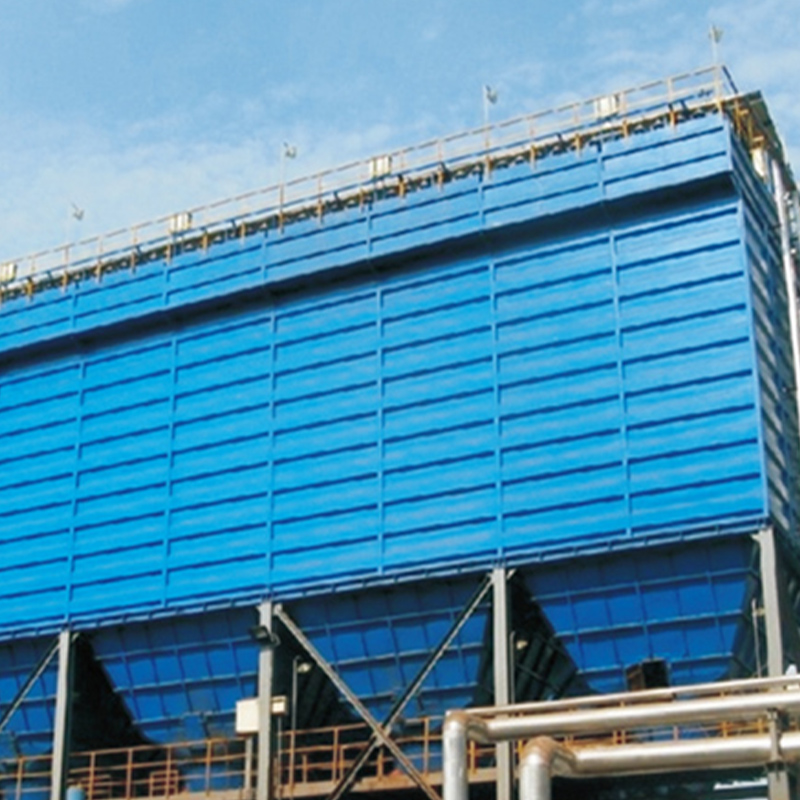
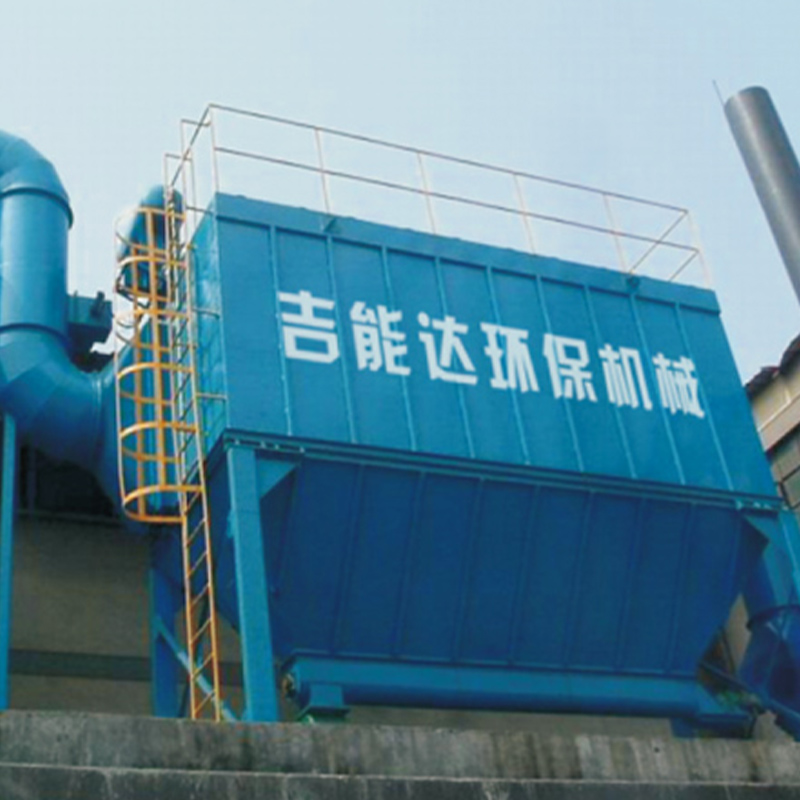
- Dobierz rozmiar kolektora do pyłu, a nie do przepływu powietrza. Drobne cząstki powłoki proszkowej są lekkie i lepkie, dlatego kolektory workowe z dużą powierzchnią tkaniny, które można czyścić pulsacyjnie, utrzymują stabilny spadek ciśnienia znacznie dłużej niż jednostki niewymiarowe.
Od 2002 roku nasz zespół buduje urządzenia do mielenia, klasyfikacji, suszenia i odpylania dla przemysłu cementowego, chemicznego, energetycznego i stalowego, poparte certyfikatami ISO 9001, ISO 14001 i OHSAS 18001. Kolektory pulsacyjne, takie jak seria LMC/CDMC i jednostki powietrzne przeznaczone dla młynów węglowych, to standardowe narzędzia w tym zestawie narzędzi.
Kluczowe dania na wynos
- Powłoka proszkowa to w 100% trwałe, niezawierające rozpuszczalników wykończenie nakładane elektrostatycznie i utwardzane w piecu w celu uzyskania twardej powłoki.
- Grubość powłoki zwykle mieści się w przedziale od 50 do 100 µm, a dobrze obsługiwana kabina pozwala odzyskać 95% lub więcej nadmiaru lakieru.
- O wydajności decyduje się na długo przed pistoletem natryskowym — na podstawie rozkładu wielkości cząstek, mielenia i klasyfikacji.
- Powlekanie i modyfikacja suchych cząstek rozszerza tę samą koncepcję na samą powierzchnię cząstek.
Jeśli określasz linię do mielenia, klasyfikacji, suszenia lub usuwania pyłu do produkcji proszku, nasi inżynierowie mogą sprawdzić materiał i docelowy rozkład wielkości cząstek. Wyślij nam szczegóły i wrócimy z działającą konfiguracją.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588